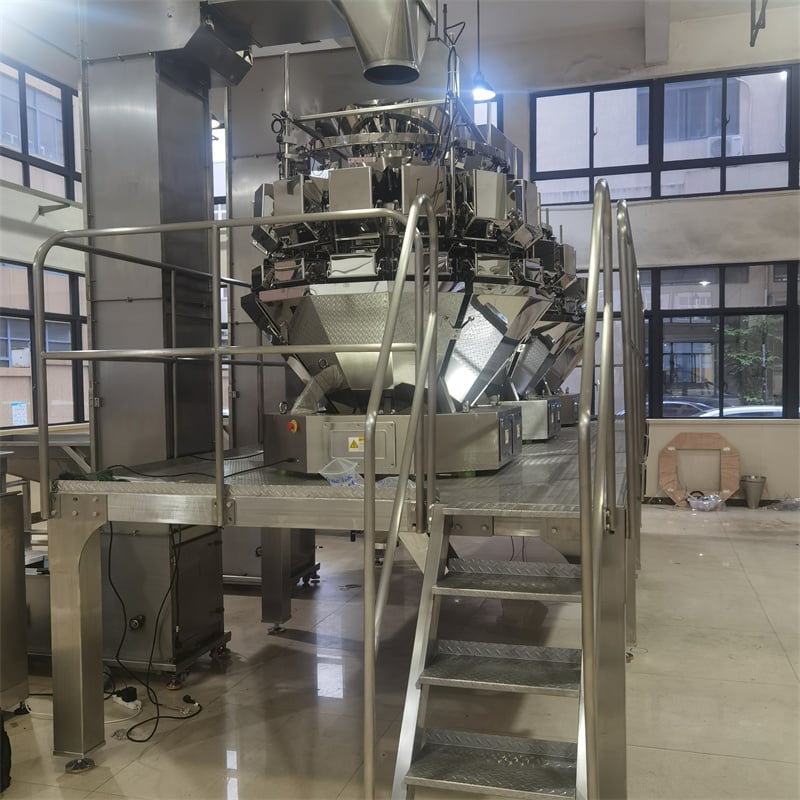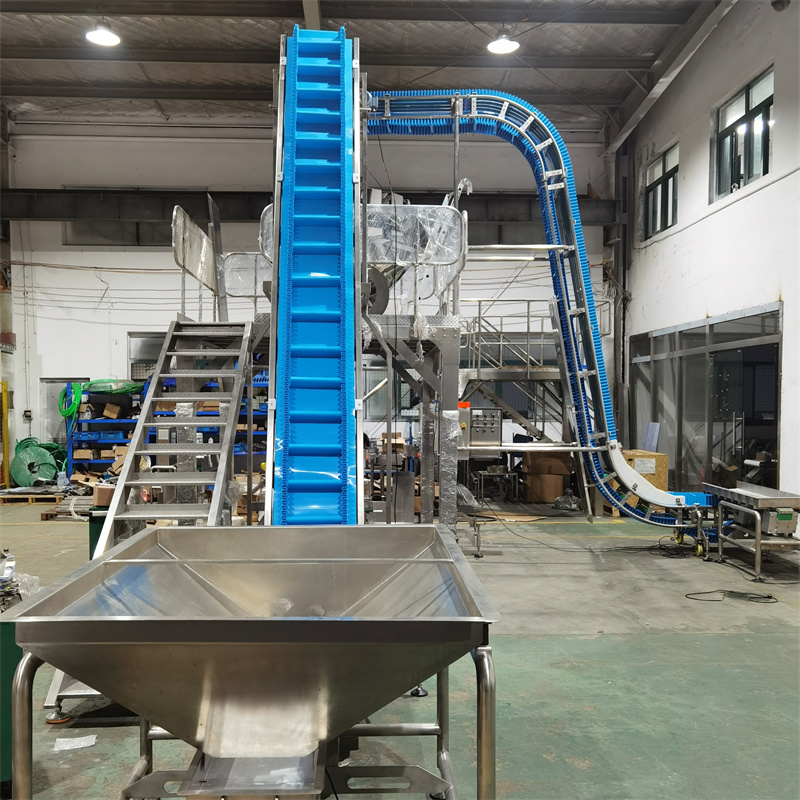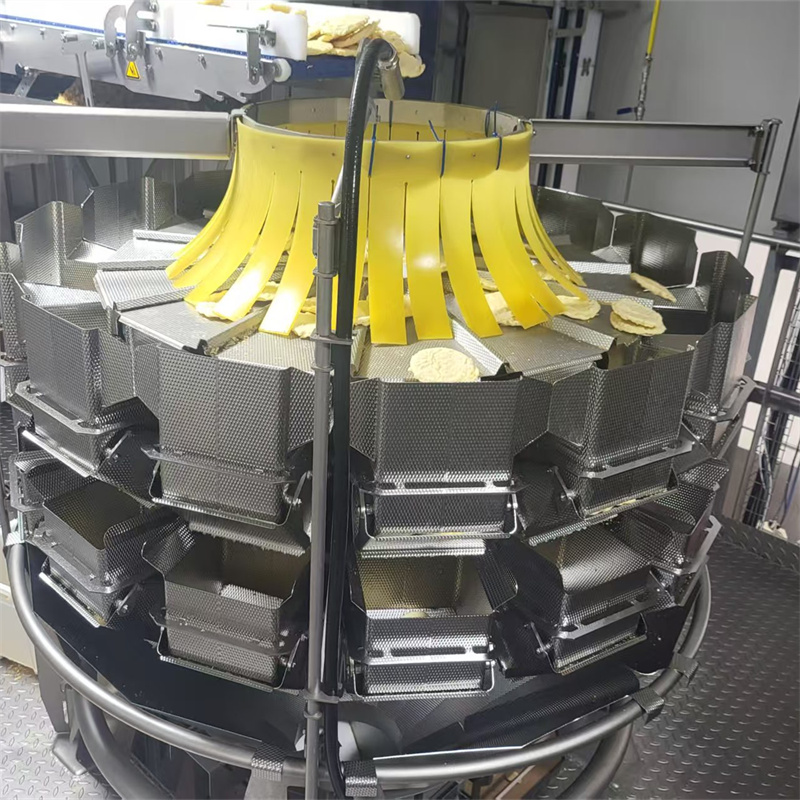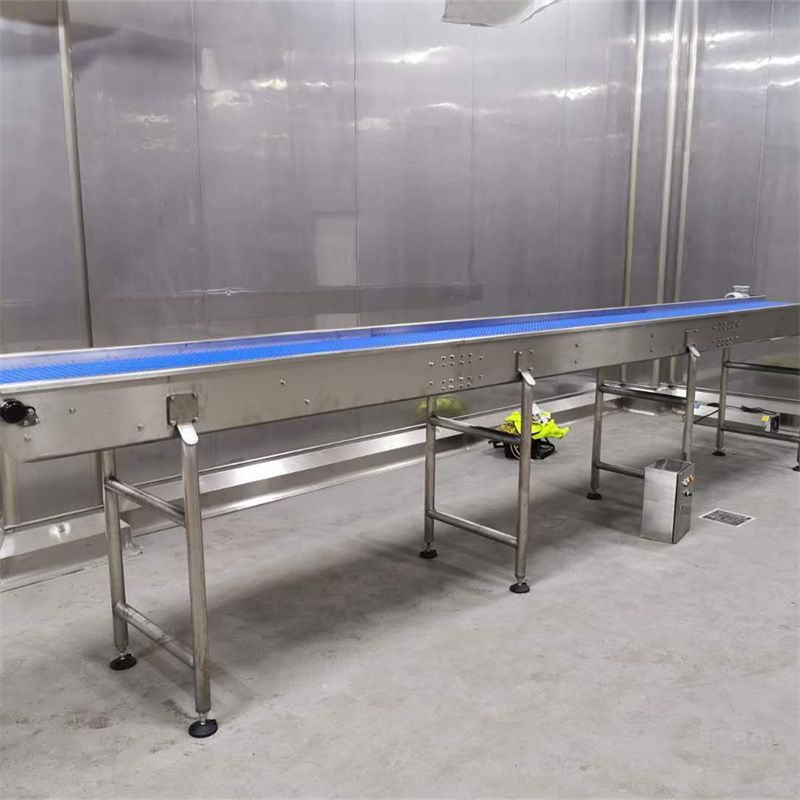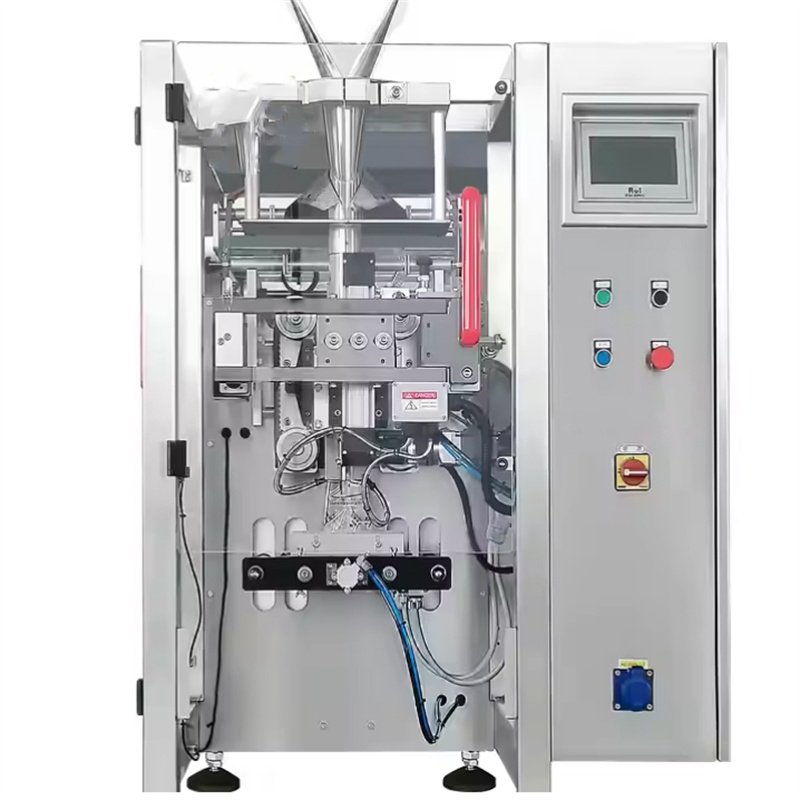
Globule Sanitary Conveyor Pty Ltd ofrece una línea de confluencia dos-en-uno de alto rendimiento, diseñada para integrar sin interrupciones productos procedentes de unidades de empaque de doble flujo en un único flujo aguas abajo de alta velocidad, maximizando el caudal mientras mantiene estrictos estándares de seguridad alimentaria.
Descripción general del sistema: En la producción alimentaria a gran volumen, gestionar la salida de múltiples máquinas de empaque puede generar cuellos de botella. Globule Sanitary Conveyor Pty Ltd diseñó esta línea de confluencia dos-en-uno para sincronizar y fusionar flujos de productos independientes en un único recorrido ordenado y continuo sobre transportador, optimizando así el empaque secundario.
Características Técnicas Clave:
Lógica inteligente de combinación: utiliza sensores de precisión y compuertas controladas por PLC para garantizar que los productos de dos líneas se intercalen sin colisiones ni atascos.
Confluencia de alta velocidad: diseñada para una transición perfecta a velocidades compatibles con la producción máxima de máquinas empacadoras VFFS duales o rotativas.
Construcción apta para lavado intensivo: estructura completa de acero inoxidable SUS304 con diseño de perfil abierto, lo que permite una limpieza rápida y sin herramientas en entornos de alta higiene.
Control sincronizado de alimentación: se integra con llenadores y balanzas ubicados aguas arriba para equilibrar automáticamente las cargas de línea y evitar desbordamientos aguas abajo.
Beneficios clave: logre una reducción del 50 % en la huella física de los equipos aguas abajo y un aumento significativo en la eficiencia de clasificación, asegurando un proceso de empaque continuo y sin interrupciones.
 EN