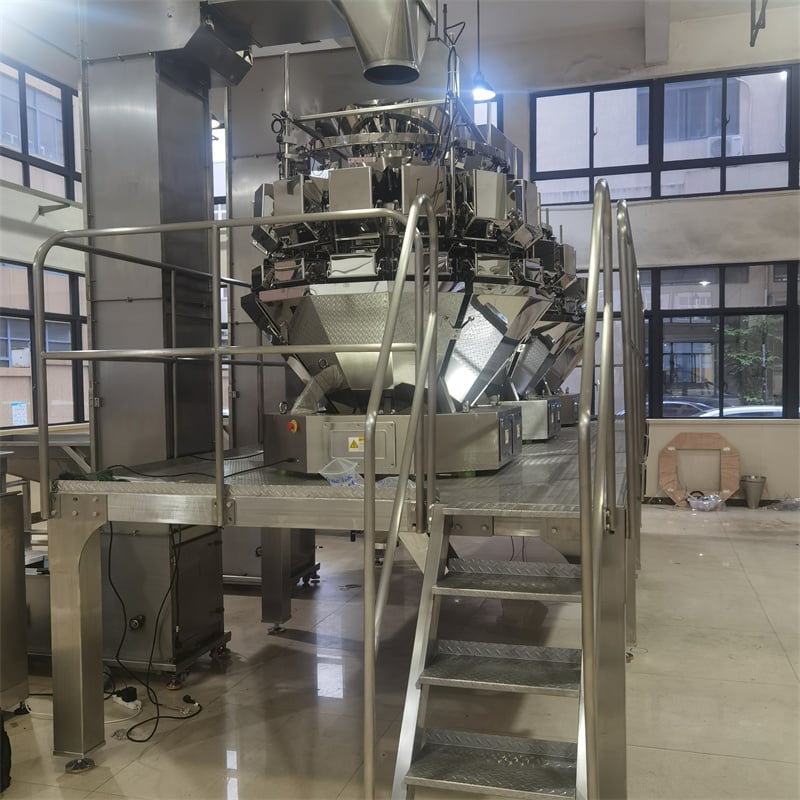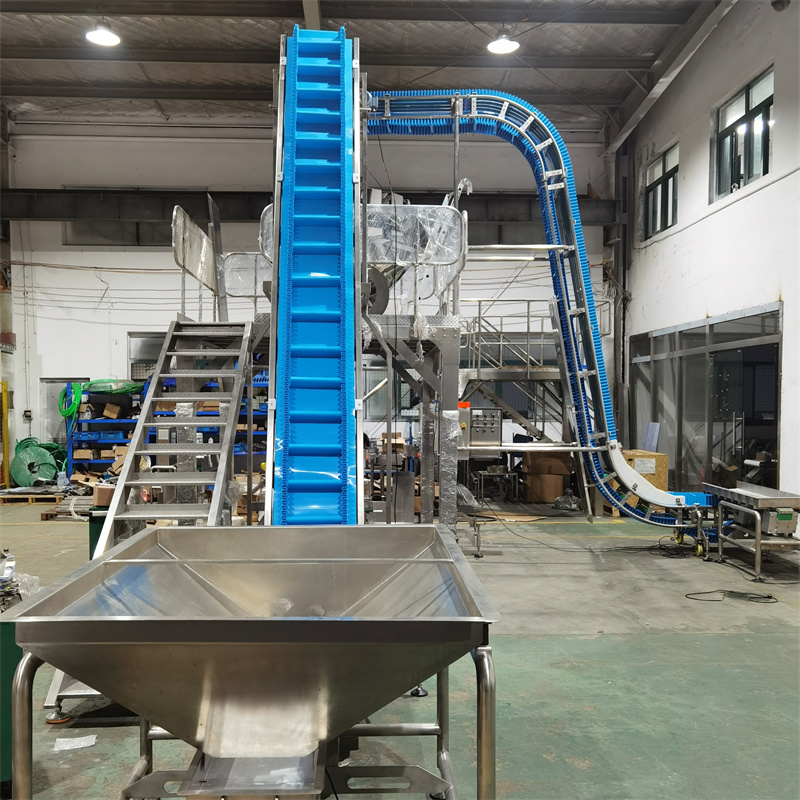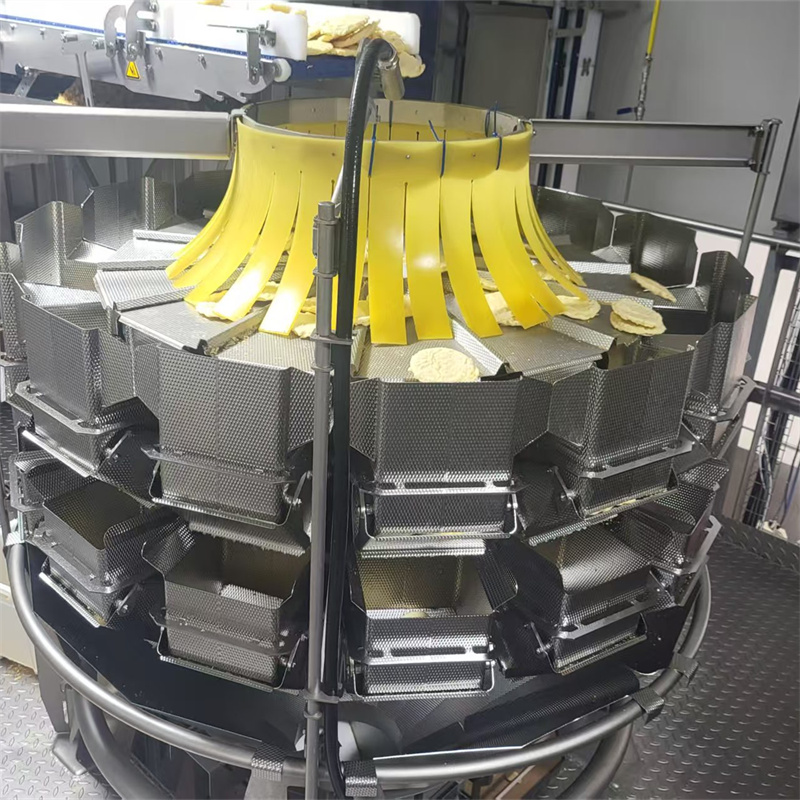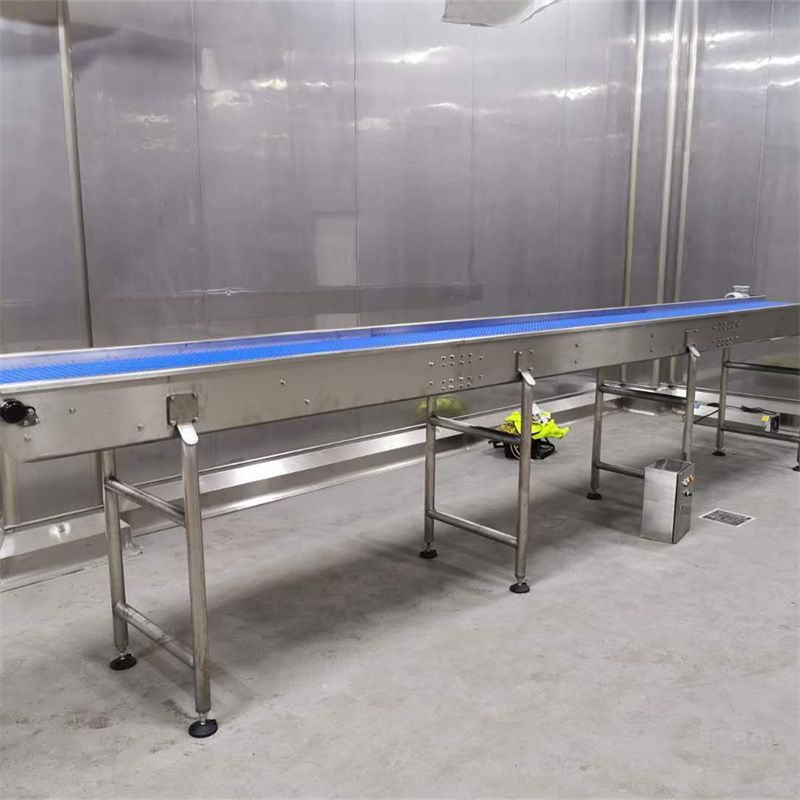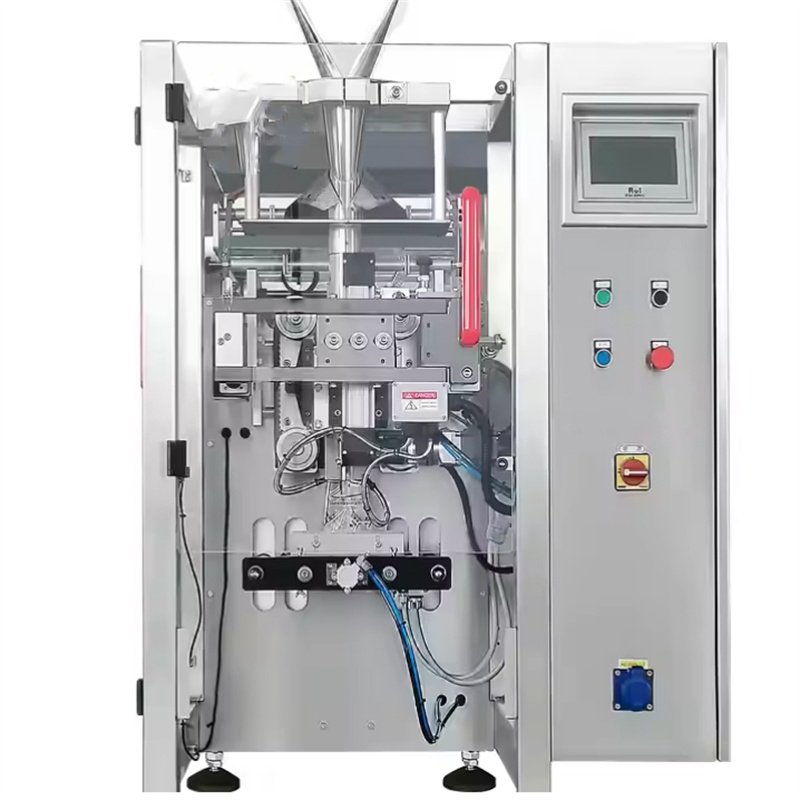
Globule Sanitary Conveyor Pty Ltd dostarcza wydajną linię konfluencyjną typu „dwa w jednym”, zaprojektowaną tak, aby płynnie scalać produkty z dwóch niezależnych linii pakujących w jeden szybki przepływ w dół linii, maksymalizując wydajność przy jednoczesnym zachowaniu ścisłych wymogów bezpieczeństwa żywności.
Opis systemu: W produkcji żywności w dużych ilościach zarządzanie wydajnością wielu maszyn do pakowania może powodować wąskie gardła. Globule Sanitary Conveyor Pty Ltd zaprojektowała tę linię konfluencyjną typu „dwa w jednym”, aby zsynchronizować i scalić oddzielne strumienie produktów w jeden spójny, uporządkowany tor transportowy, zapewniając efektywne opakowanie wtórne.
Kluczowe cechy techniczne:
Inteligentna logika łączenia: wykorzystuje precyzyjne czujniki i sterowane PLC bramki, aby zapewnić naprzemienne wprowadzanie produktów z dwóch linii bez kolizji ani zapychania.
Wysokoprędkościowe połączenie: zaprojektowane do płynnego przejścia przy prędkościach odpowiadających najwyższej wydajności maszyn VFFS lub obrotowych do pakowania.
Konstrukcja odporna na mycie pod ciśnieniem: pełna ramka ze stali nierdzewnej SUS304 z otwartym profilem, umożliwiająca szybkie, bezużywiczowe czyszczenie w środowiskach wymagających wysokiej higieny.
Zsynchronizowane sterowanie doprowadzaniem: integruje się z górnymi napełniaczami i wagami, aby automatycznie równoważyć obciążenie linii i zapobiegać przepełnieniu w dół linii.
Główne korzyści: osiągnięcie redukcji powierzchni zajmowanej przez sprzęt w dół linii o 50% oraz znacznego wzrostu wydajności sortowania, zapewniające ciągły, nieprzerwany proces pakowania.
 EN