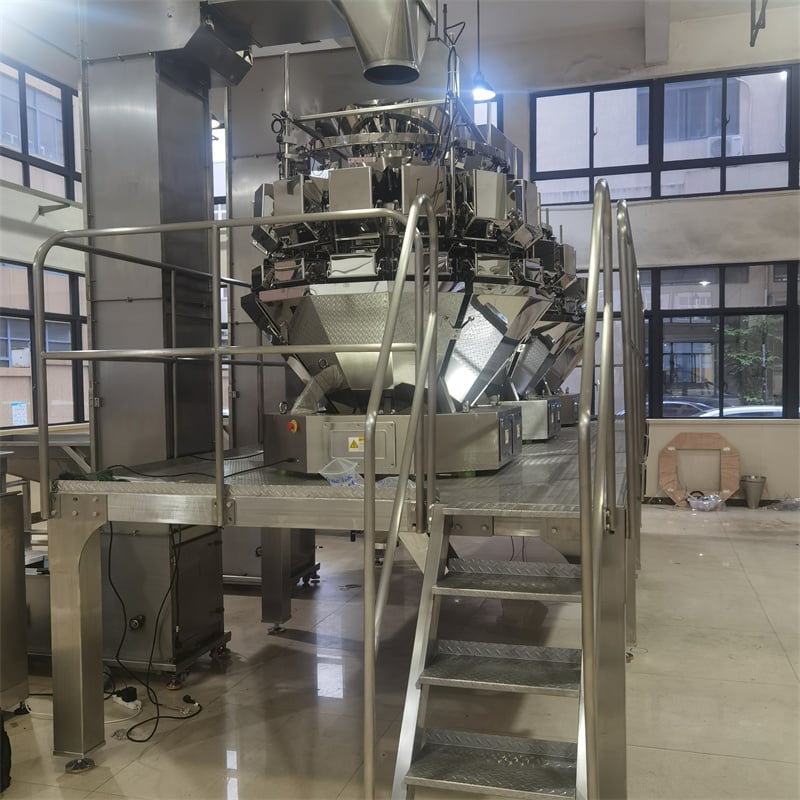
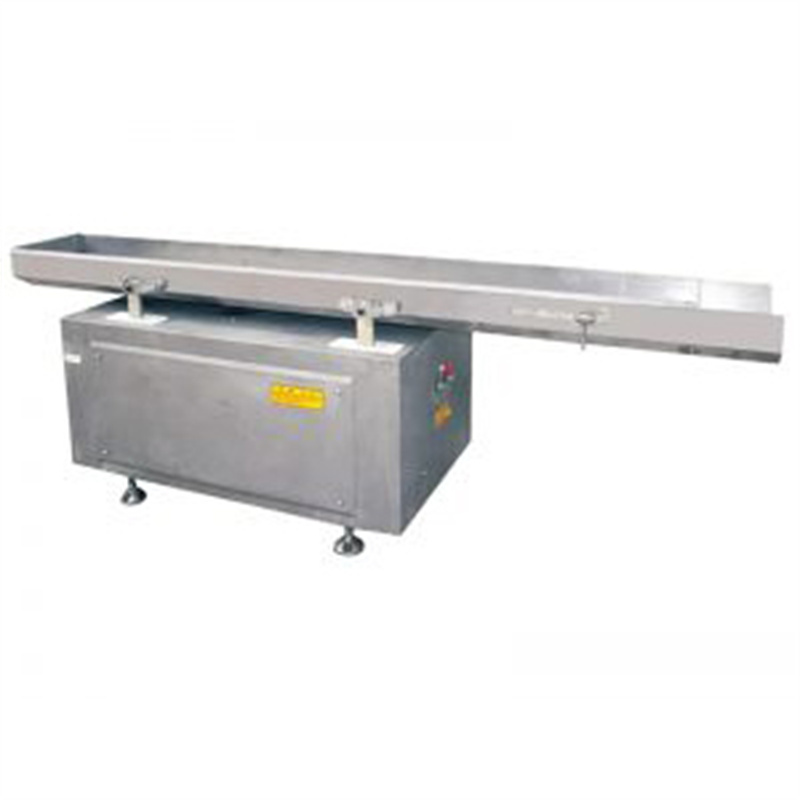
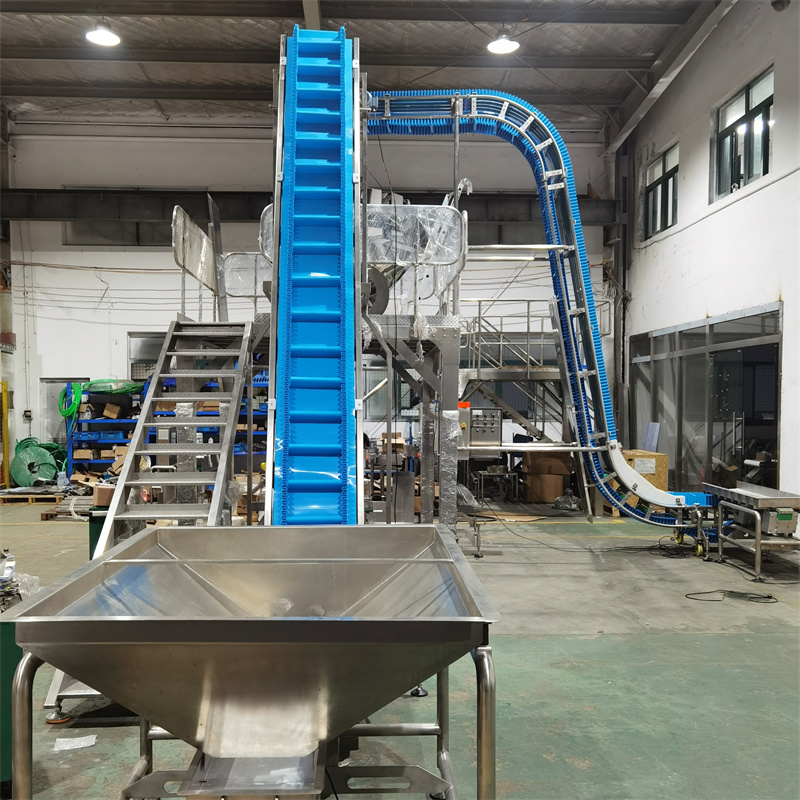
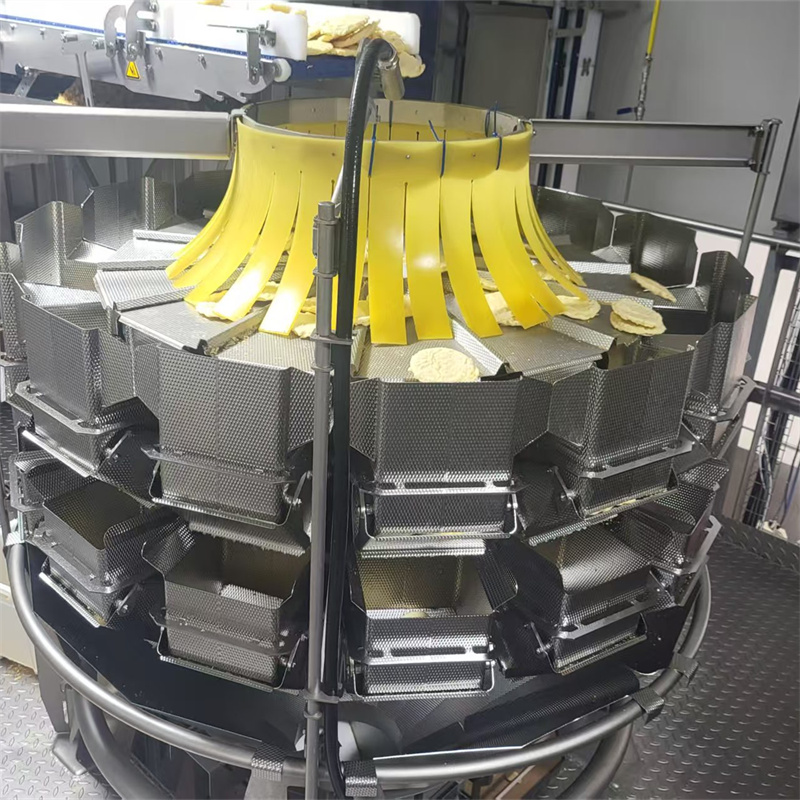
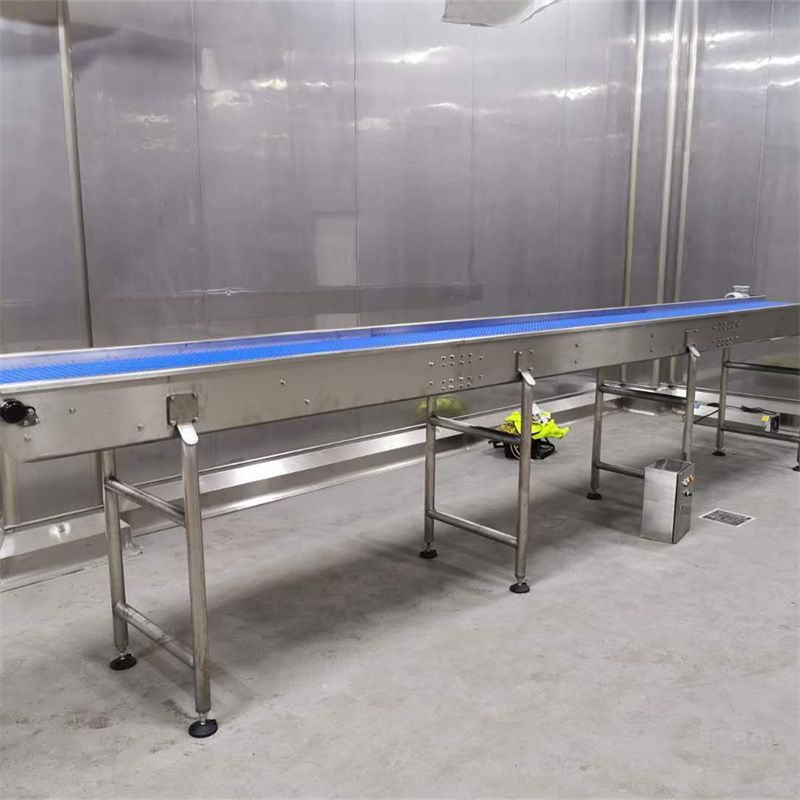
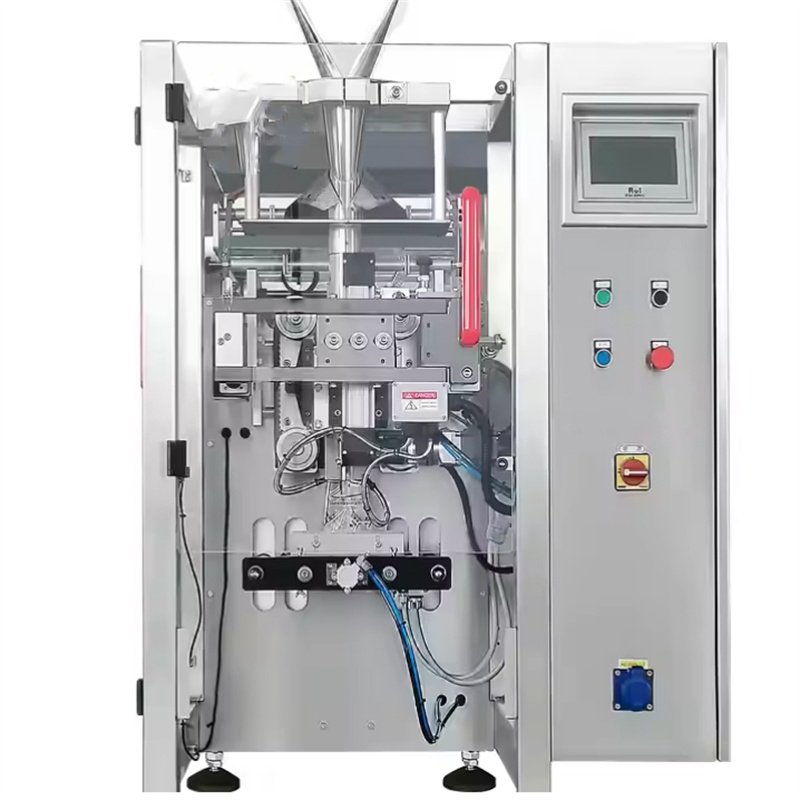
Globule Sanitary Conveyor Pty Ltd tillhandahåller en högpresterande två-i-ett-sammanflödeslinje, utformad för att sömlöst sammanföra produkter från tvåströmsförpackningsenheter till en enda höghastighetsnedströmsflöde, vilket maximerar genomflödet samtidigt som strikta livsmedelssäkerhetsstandarder upprätthålls.
Systemöversikt: Vid högvolymproduktion av livsmedel kan hanteringen av utmatning från flera förpackningsmaskiner skapa flaskhalsar. Globule Sanitary Conveyor Pty Ltd har utvecklat denna två-i-ett-sammanflödeslinje för att synkronisera och sammanföra separata produktströmmar till en enhetlig, ordnad transportbandspå för effektiv sekundärförpackning.
Viktiga tekniska egenskaper:
Intelligent sammanflödeslogik: Använder precisionsensorer och PLC-styrda spärrar för att säkerställa att produkter från två linjer växlar mellan varandra utan kollisioner eller blockeringar.
Höghastighetssammanflöde: Utformad för sömlös övergång vid hastigheter som motsvarar den högsta utmatningen från dubbla VFFS- eller roterande förpackningsmaskiner.
Konstruktion redo för tvättning: Ram av fullständigt rostfritt stål SUS304 med öppen profil, vilket möjliggör snabb, verktygsfri rengöring för miljöer med hög hygienkrav.
Synkroniserad inmatningskontroll: Integreras med föregående fyllnings- och vägningsutrustning för att automatiskt balansera linjelasten och förhindra överflöde nedströms.
Kärnnyttor: Uppnå en minskning med 50 % av den nedströms placerade utrustningens yta och en betydande ökning av sorteringseffektiviteten, vilket säkerställer en kontinuerlig, obegränsad förpackningsprocess.
 EN