EN

- Resumen
- Productos recomendados
Resumen
1. Resumen del producto
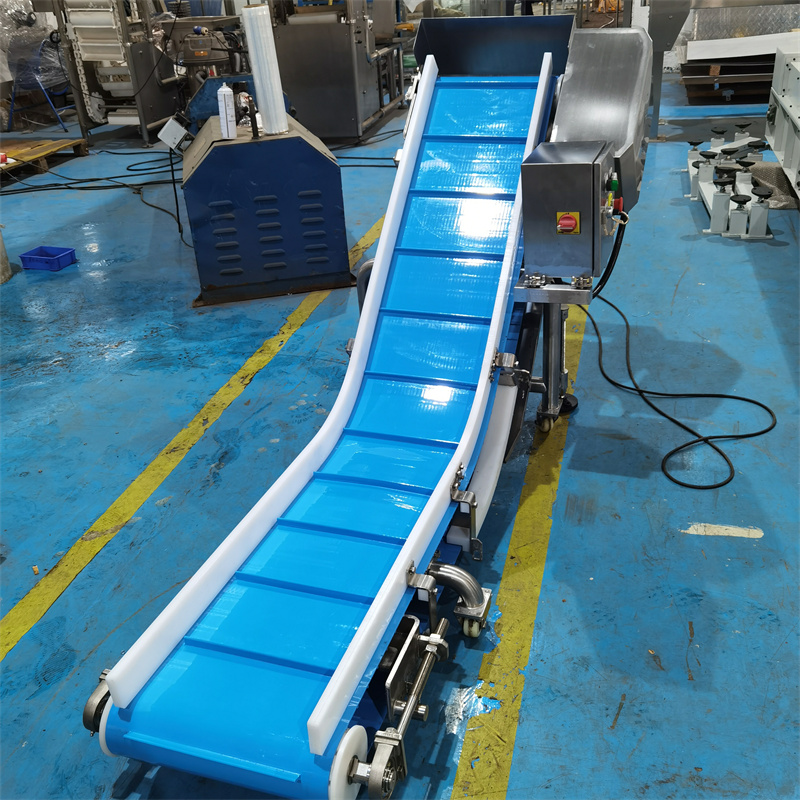
Este transportador es la unidad de transferencia estándar dentro del Sistema de Embalaje Secundario de Globule, diseñado específicamente para el transporte ordenado en fila de paquetes pequeños terminados. En una línea de embalaje secundario, los paquetes terminados —bolsas comerciales ya formadas y selladas procedentes de la línea aguas arriba— deben desplazarse hacia máquinas aguas abajo, como el elevador de cangilones, el alimentador vibratorio, la báscula multicabeza o la máquina de embalaje secundario (de agrupamiento), en filas ordenadas y a ritmo constante. Por tanto, este transportador no es simplemente un «transportador». Sus verdaderas funciones son la gestión de colas y la sincronización del ritmo: cada fila mantiene la misma separación, la misma orientación y la misma velocidad, de modo que toda la línea funciona con precisión de reloj.
Fundada en 2019 con un equipo de ingeniería con más de diez años de experiencia en equipos de transporte para alimentos y aplicaciones sanitarias, Globule diseña y fabrica según las directrices de diseño sanitario de la FSMA. Desde su estructura y materiales hasta su lógica de control, esta máquina está diseñada según los estándares de fábricas de alimentos: totalmente limpiable, con interbloqueos fiables y de mantenimiento rápido; y es adecuada para el empaque secundario de galletas, dulces, aperitivos extruidos, frutos secos, productos químicos de uso diario y envases terminados farmacéuticos.
2. Posición y función del proceso en la línea de empaque secundario
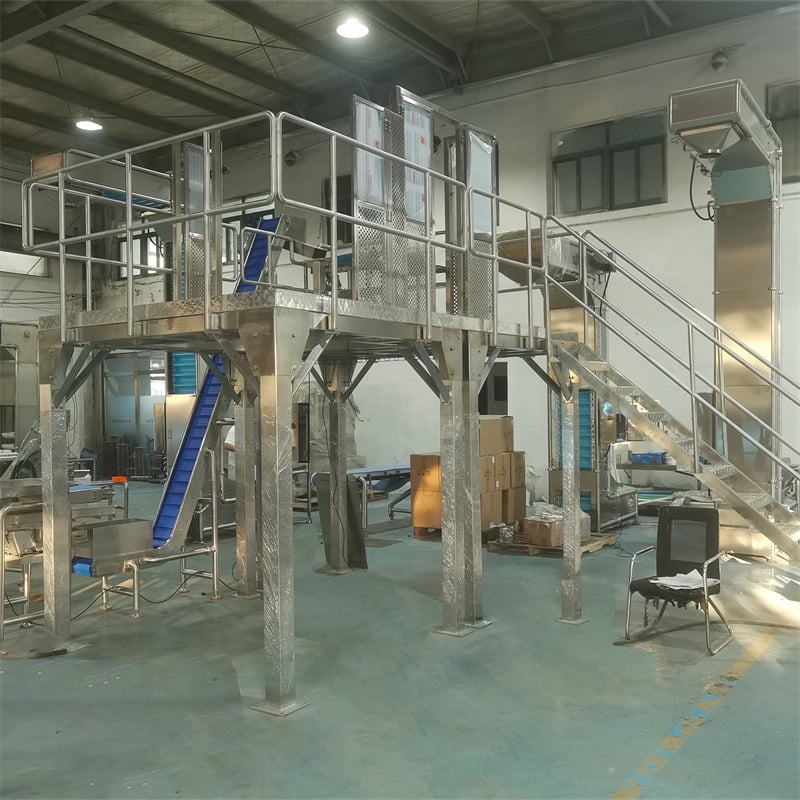
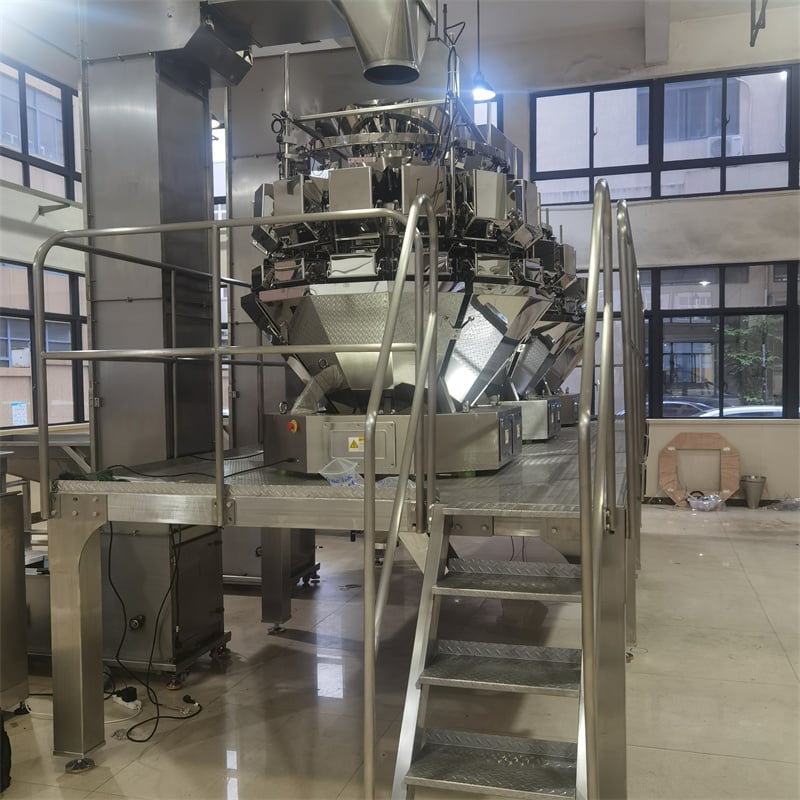
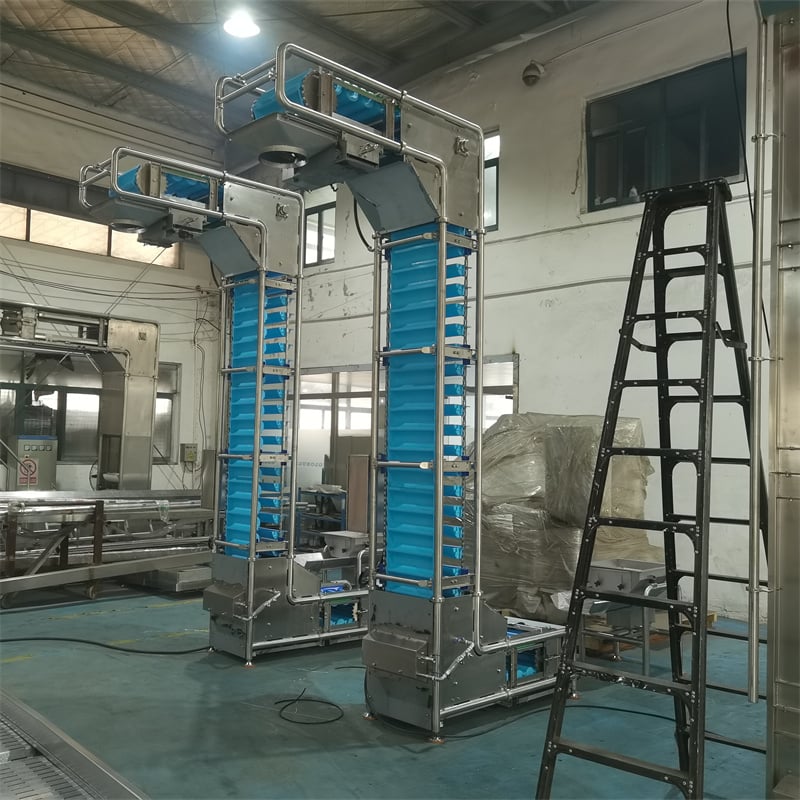
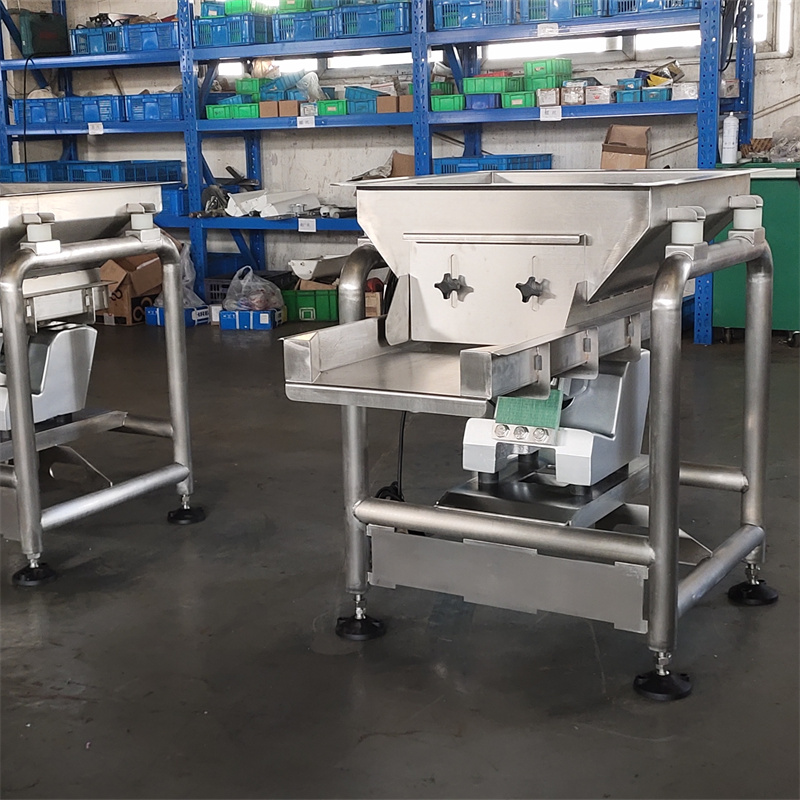
El sistema de empaque secundario comprende la elevadora de cangilones, el alimentador vibratorio, la báscula multicabeza, la cinta transportadora de retroceso rápido, la plataforma de acero inoxidable, la máquina de empaque secundario, la máquina de empaque y las cintas transportadoras. La cinta transportadora suele servir a una de tres estaciones:
Sección frontal de recepción
1. — recibir paquetes terminados descargados desde la máquina de fabricación de bolsas / empaque primario y convertir un flujo irregular y de alta velocidad en una única cola ordenada y equidistante;
Sección de sincronización intermedia
2. — mantener un suministro estable entre la etapa de conteo multicabeza / verificación de peso y la máquina de agrupamiento, suavizando el flujo intermitente de la descarga aguas arriba;
Sección de retiro al final de la línea
3. — transportar paquetes agrupados / paquetes medianos hasta la máquina de empaque para el empaque final en big-bags o cajas de cartón.
Independientemente de la estación a la que sirva, el transportador está interbloqueado con las máquinas adyacentes mediante sensores fotoeléctricos y señales PLC: se ralentiza o detiene automáticamente cuando la máquina aguas abajo está llena, y comienza a alimentar automáticamente cuando aparece un espacio. Esto evita el ciclo vicioso de «obstrucción — parada — reinicio» y garantiza que realmente se logre el ritmo de empaque secundario de la línea: 80–120 paquetes por minuto.
3. Diferenciación respecto de otras versiones de transportadores
En una planta de polvos, un transportador puede proporcionar una transferencia hermética al polvo; en una planta de mezcla, puede mezclar varios ingredientes; otra versión combina dos líneas terminadas en un único flujo. El transportador presentado en esta página tiene una finalidad completamente distinta:
● Transporta
paquetes terminados ya formados
, no polvo, gránulos ni material a granel; por tanto, no incluye capucha antipolvo ni tolva de pesaje; su prioridad es proteger la apariencia del paquete;
● Su capacidad principal es
la formación de colas
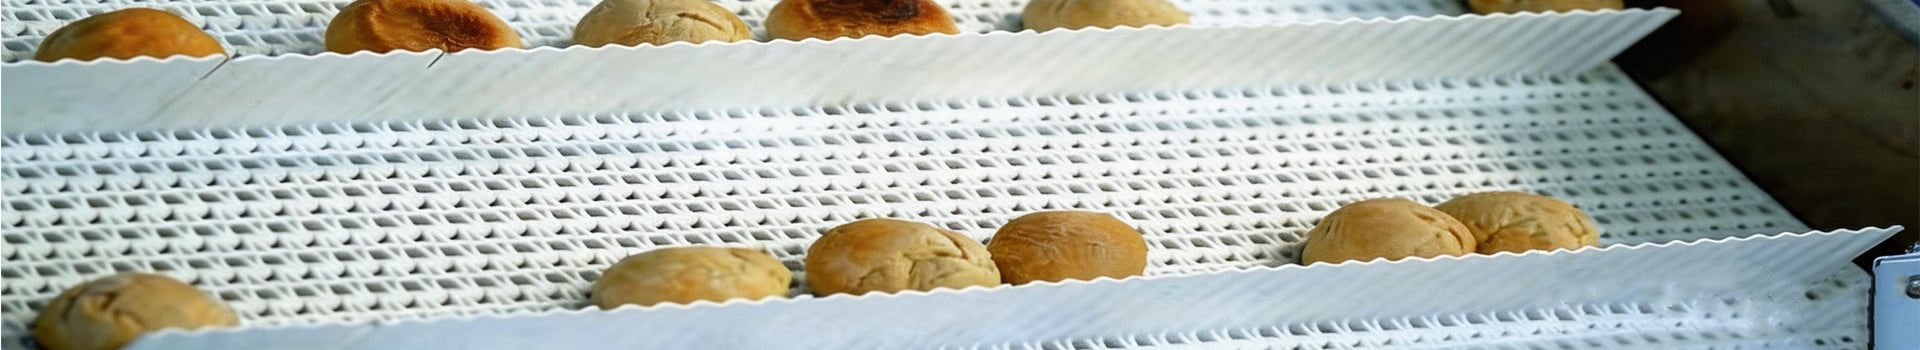
: guías laterales, divisores de carril y sensores fotoeléctricos mantienen el producto en una sola capa, en fila única y con espaciado uniforme, lo que otorga un ritmo estable a las etapas posteriores de conteo/verificación de peso y envoltura;
● Su enfoque de control es
la sincronización del ritmo
: el acoplamiento a velocidad variable con los equipos aguas arriba y aguas abajo evita la superposición de paquetes, las alimentaciones incorrectas y la acumulación dentro de la línea.
En términos sencillos: otros transportadores resuelven el problema de «mover material de A a B»; este resuelve el de «mover paquetes terminados de A a B en filas ordenadas y equidistantes, a la velocidad exacta requerida».
4. Características destacadas de la construcción y el diseño
Estructura higiénica
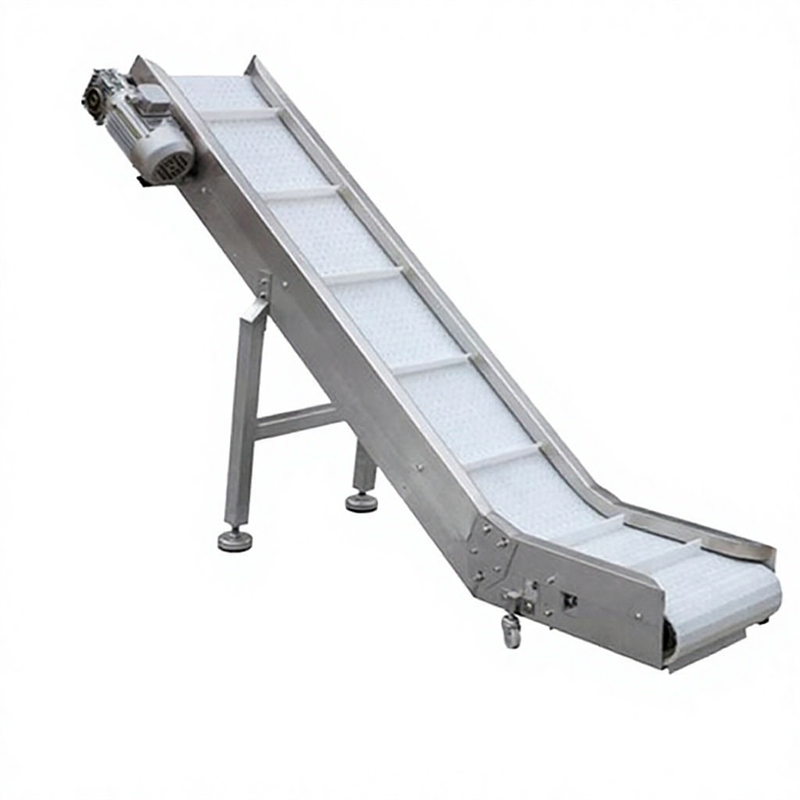
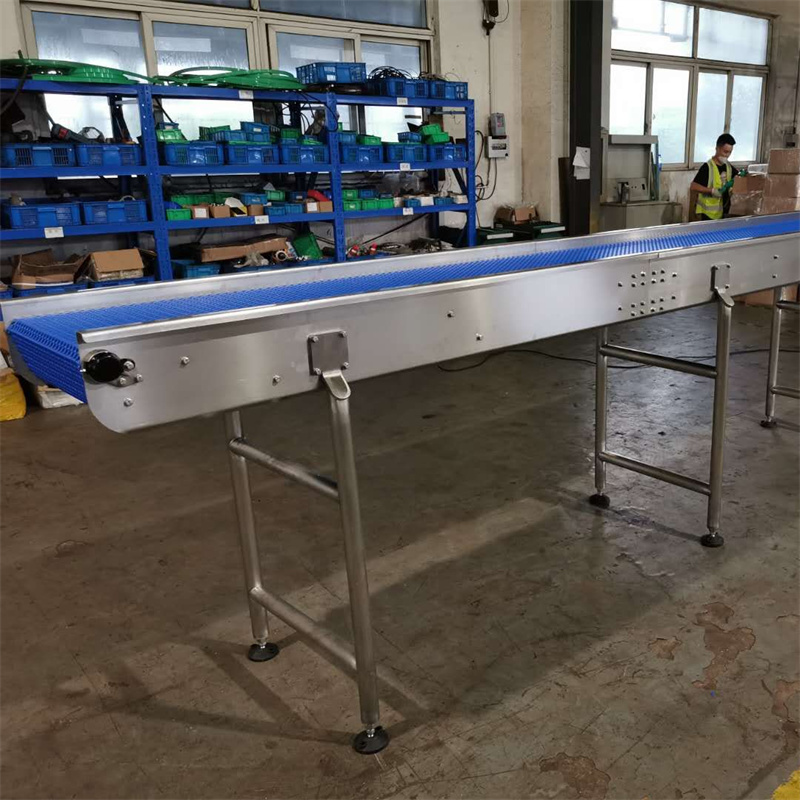
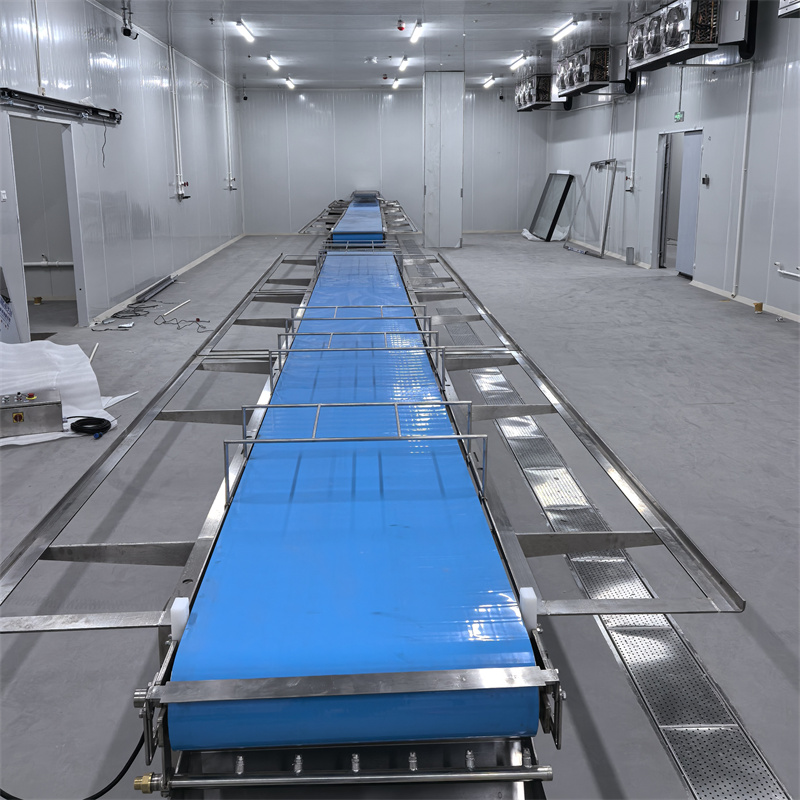
● — fabricada íntegramente en acero inoxidable apto para uso alimentario, con superficies pulidas, libres de grietas y sin rebordes donde se acumule polvo; totalmente compatible con limpieza mediante agua a alta presión y espuma, conforme al enfoque de la FSMA;
Opciones flexibles de cinta transportadora
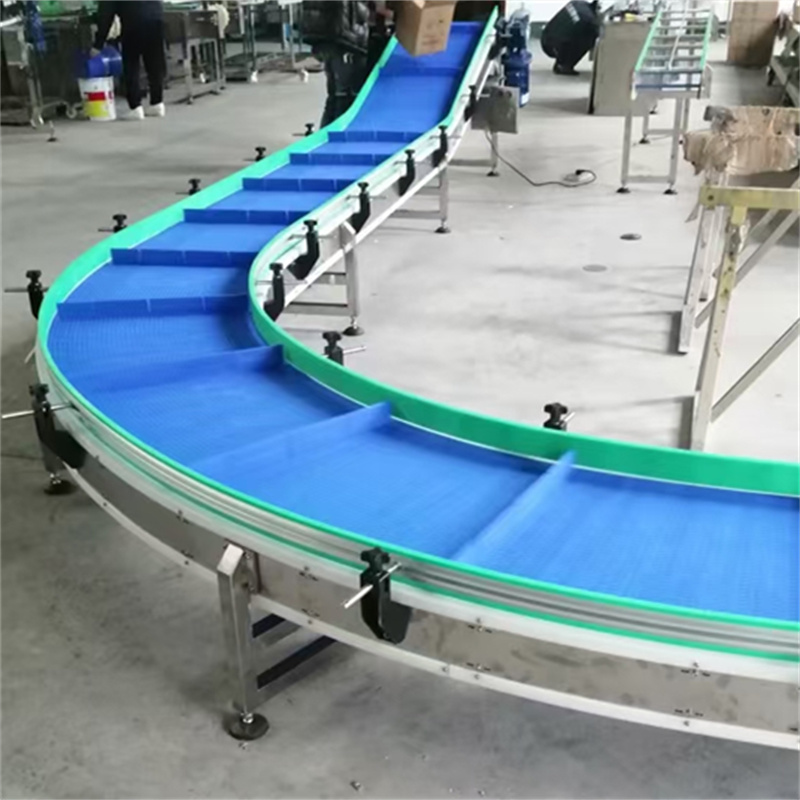
● — se pueden seleccionar cintas planas, modulares o con patrón antideslizante, según el material del paquete y su coeficiente de fricción, para lograr un transporte suave y proteger la superficie del paquete;
Sistema de guía para formación de colas
● — rieles laterales ajustables y elementos divisores permiten una rápida adaptación a distintos anchos de cola y cantidades de carriles;
Accionamiento con variador de frecuencia (VFD) y arranque/parada suaves
● — la aceleración y desaceleración progresivas evitan que los paquetes se deslicen, compriman o vuelquen por inercia;
Control interbloqueado
● — Interfaces fotoeléctricas como estándar, listas para conectarse a un PLC de línea Globule (por ejemplo, control basado en INOVANCE) para regulación vinculada de velocidad, relleno de huecos y parada en carga total.
5. Diseño de higiene y seguridad
La máquina completa sigue el principio de marca «Higiene primero · Seguridad primero». El bastidor emplea transiciones redondeadas, las plataformas de soporte de correa se pueden abatir para su limpieza y la instalación eléctrica utiliza conectores rápidos, lo que permite desconectar componentes y someterlos a lavado. Todas las piezas móviles están protegidas mediante interbloqueos de seguridad y se ha reservado espacio para mantenimiento en el lado del operador. Todos los materiales en contacto con el producto cumplen los requisitos para contacto con alimentos, eliminando así los riesgos de contaminación por cuerpos extraños y facilitando que las plantas alimentarias superen con confianza las auditorías de higiene y las verificaciones de cumplimiento de la FSMA.
6. Coordinación del sistema y personalización
Como proveedor de líneas completas, Globule entrega ingeniería de disposición junto con el transportador: nuestros ingenieros realizan estudios y personalizan in situ la separación entre máquinas, el sentido de transporte, el radio de giro y las alturas de transferencia, para que el transportador se integre perfectamente con la elevadora de cangilones, la alimentadora vibratoria, la báscula multicabeza, el transportador de retroceso rápido, la plataforma de acero inoxidable y la máquina de empaque secundario. Se ofrecen tanto compras individuales de máquinas como paquetes completos de línea; además, se reservan interfaces de expansión: cuando aumente la producción, se podrán añadir nuevos tramos sin necesidad de reconstruir toda la línea.
7. Servicio y Soporte
Globule ofrece un servicio integral, desde la selección y la inspección del sitio hasta la instalación, puesta en marcha y formación de operadores. Nuestro equipo de ingeniería cuenta con experiencia comprobada en implementaciones multisectoriales en plantas alimentarias, de productos químicos de uso diario y farmacéuticas. Cada entrega incluye manuales bilingües, listas de piezas de repuesto y soporte técnico remoto, para garantizar un funcionamiento fiable y continuo de la línea de empaque secundario a largo plazo.
Especificaciones (configuración típica)
● La configuración estándar se personaliza según el diseño de la línea; póngase en contacto con Globule para obtener el ancho, la longitud, la velocidad y el esquema de interbloqueo exactos adaptados a su ritmo y tamaño de paquete.