EN

- Aperçu
- Produits recommandés
Aperçu
1. Aperçu du produit
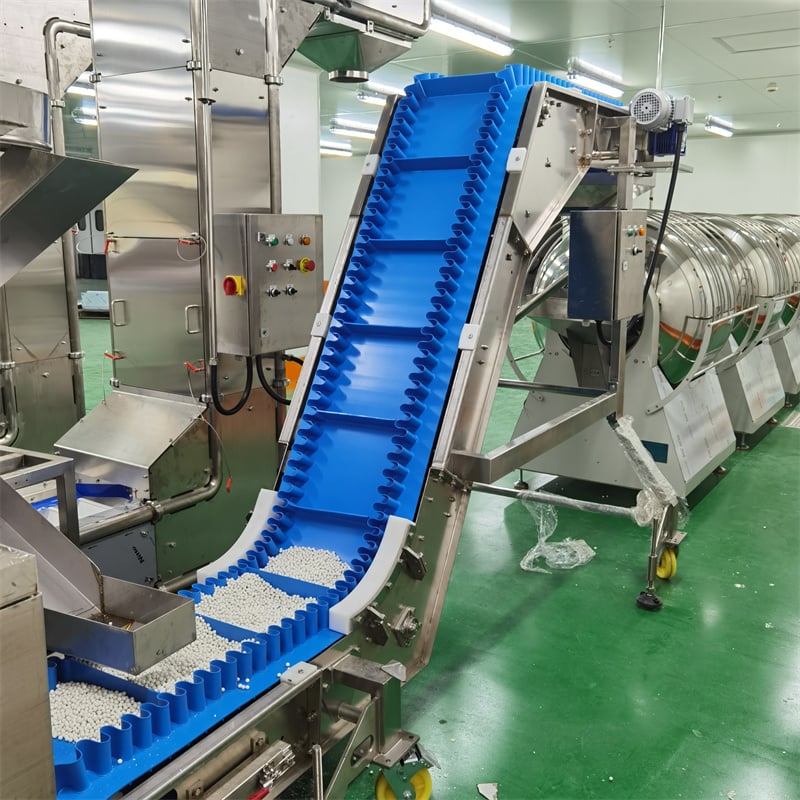
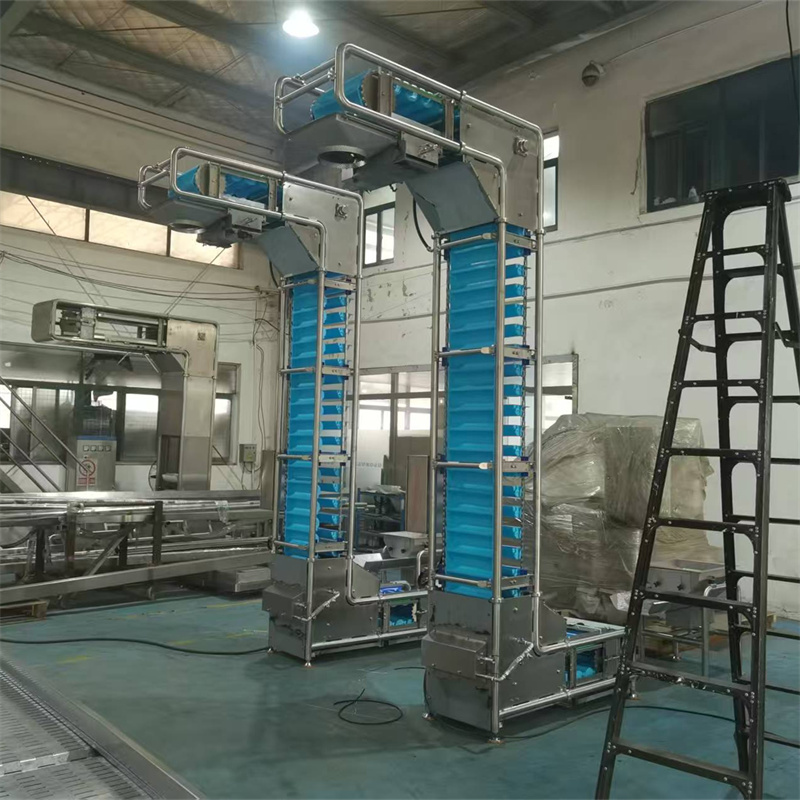
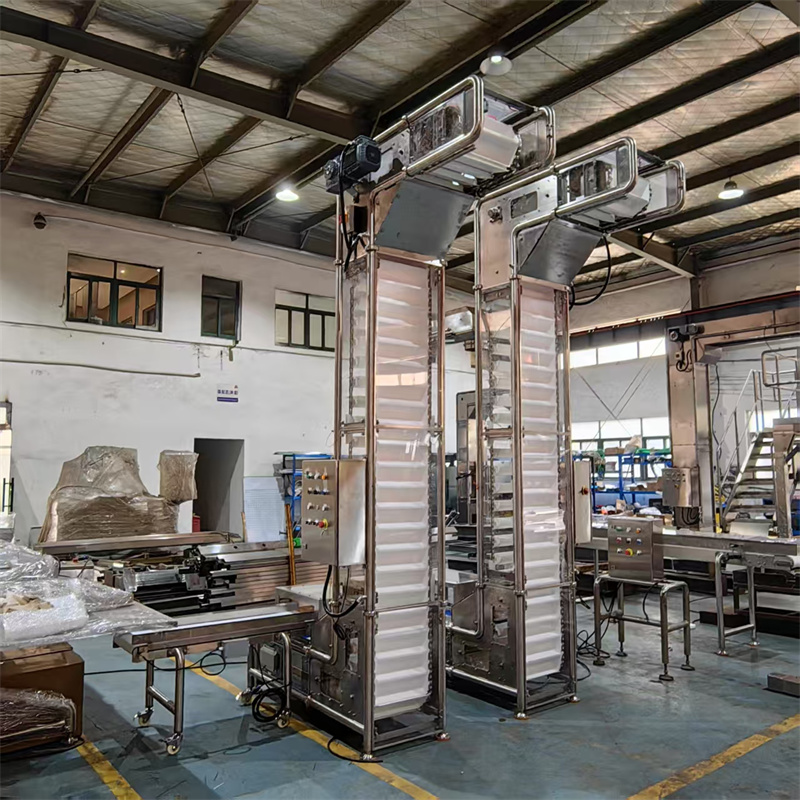
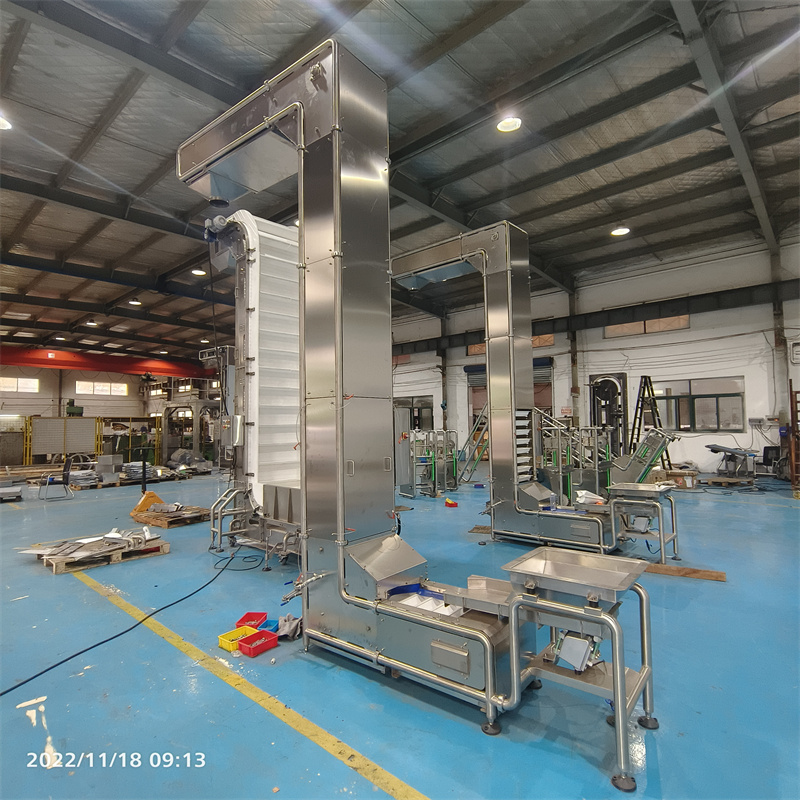
Cet élévateur à godets soulève des petits conditionnements finis, déjà formés et déjà scellés dans la direction verticale, depuis une ligne de convoyage en position basse jusqu’à un niveau élevé — une étape de « relèvement secondaire ». On parle de « secondaire » parce que les conditionnements ont déjà été fabriqués et emballés sur la ligne de production principale ; cette machine ne manipule aucun matériau en vrac. Sa seule fonction consiste à transporter ces conditionnements finis délicats vers le haut, de façon fluide — par exemple, vers la machine d’emballage secondaire installée sur la plateforme en acier inoxydable, ou entre des niveaux distincts (étages ou différences de hauteur d’équipements), afin que la ligne d’emballage secondaire puisse être disposée de façon optimale dans l’espace tridimensionnel.
Fort d’une équipe d’ingénieurs comptant plus de dix ans d’expérience dans les équipements de convoyage sanitaire, Globule conçoit ses machines conformément aux lignes directrices sanitaires de la FSMA. Dans le cadre de l’emballage secondaire, cet élévateur est optimisé selon quatre paramètres : hauteur de levage, géométrie des godets, vitesse de fonctionnement et rythme de transfert. Son objectif est de préserver l’intégrité des colis, non pas d’optimiser le débit.
2. Différence fondamentale par rapport aux élévateurs à godets pour vrac
Les élévateurs à godets traditionnels assurent le transport vertical de poudres, de granulés, de céréales et d’autres matériaux en vrac : godets profonds, vitesses élevées et creusage inférieur, visant une capacité à l’échelle de la tonne ; le matériau est « prélevé puis déversé ». Cette machine transporte des colis finis déjà formés, et sa philosophie de conception est totalement différente :
Godets peu profonds ou incurvés, type berceau
● — le profil du godet correspond à la forme et aux dimensions du colis, de sorte que chaque colis « repose » de façon stable, sans basculer ni être comprimé contre ses voisins, et sans que les angles ni les joints ne soient rayés ;
Vitesse adaptée au matériau d’emballage
● — la vitesse de fonctionnement est amortie et régulée afin que l’inertie au démarrage et à l’arrêt n’endommage jamais le film ni n’affaiblisse les scellés ;
Pas de creusage inférieur
● — Les colis finis sont chargés de manière ordonnée par le convoyeur amont au poste de chargement ; aucun grain de produit en vrac n’entre dans la machine, éliminant ainsi les problèmes d’écrasement, de poussière et de coincement typiques des élévateurs à vrac ;
Sections de transition fluides
● — L’entrée et la sortie sont toutes deux équipées de guides amortis, et les colis conservent leur espacement, empêchant l’empilement et la déformation aux points de changement de direction.
Dans un élévateur à vrac, une petite secousse ne pose aucun problème ; sur un colis fini, cette même secousse signifie un sac endommagé, une fuite de produit et des travaux de reprise. C’est précisément ce problème que cette machine a été conçue pour résoudre.
3. Applications typiques dans la ligne d’emballage secondaire
Convoyage transversal de niveau bas à niveau haut
1. — Les colis finis sont soulevés depuis la ligne de convoyage au sol jusqu’à l’alimentation de la machine de groupage sur la plateforme en acier inoxydable, permettant ainsi de gagner de l’espace au sol et d’optimiser le flux de personnel ;
Franchissement de différences de hauteur de processus
2. — Lorsque la machine amont et l’équipement d’emballage secondaire sont situés à des hauteurs différentes, l’ascenseur remplace un long convoyeur incliné montant, réduisant ainsi la distance parcourue et la friction de surface ;
Ligne multicouche interconnectée
3. — Les colis fabriqués au rez-de-chaussée peuvent être soulevés vers le premier étage pour l’emballage secondaire, permettant des agencements compacts du type « emballage à l’étage supérieur, stockage à l’étage inférieur ».
Dans chaque application, l’ascenseur est verrouillé en interconnexion avec les machines voisines via détection photoélectrique et signaux API : il attend en cas de pénurie d’approvisionnement et ralentit lorsque l’aval est saturé, maintenant ainsi un rythme stable sur toute la ligne, sans accumulation ni pénurie.
4. Points forts de la construction
Habillage en acier inoxydable conforme aux normes alimentaires
● — Enceinte fermée aux surfaces polies, sans joint ni recoin, nettoyable à fond et conforme à la conception sanitaire FSMA ;
Fenêtres d’inspection
● — Des hublots permettent aux opérateurs de vérifier à tout moment l’état des colis et le déplacement des godets ; un bouchon peut être dégagé en quelques secondes ;
Godets antidérapants avec bandes amortissantes
● — des détails internes antidérapants et amortissants minimisent le déplacement et les vibrations pendant la montée ;
Tension fiable et anti-déraillement
● — une tension simple et fiable de la chaîne ou de la courroie, associée à des dispositifs anti-déraillement, réduit les arrêts imprévus ;
Fonctionnement silencieux
● — des composants d’entraînement dynamiquement équilibrés assurent un fonctionnement calme et non perturbateur pour l’environnement de production.
5. Hygiène, sécurité et maintenance
Toutes les pièces en contact avec le produit — godets, guides et plaques de transfert — sont fabriquées dans des matériaux conformes aux normes de contact alimentaire. Les sections de tête et de pied sont équipées de dispositifs de sécurité à verrouillage interlock : l’ouverture d’une porte d’entretien arrête immédiatement la machine afin de protéger le personnel. Le nettoyage courant consiste simplement à ouvrir les portes d’inspection puis à rincer les godets et le carter ; la conception modulaire permet un remplacement rapide des pièces d’usure et maintient les coûts de maintenance faibles.
6. Adaptation et personnalisation du système
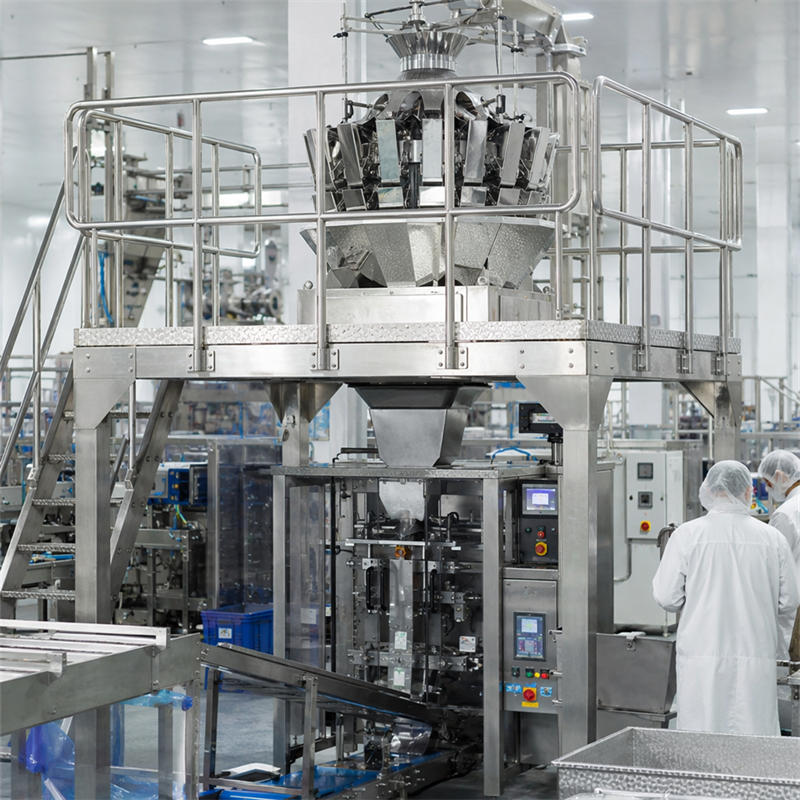
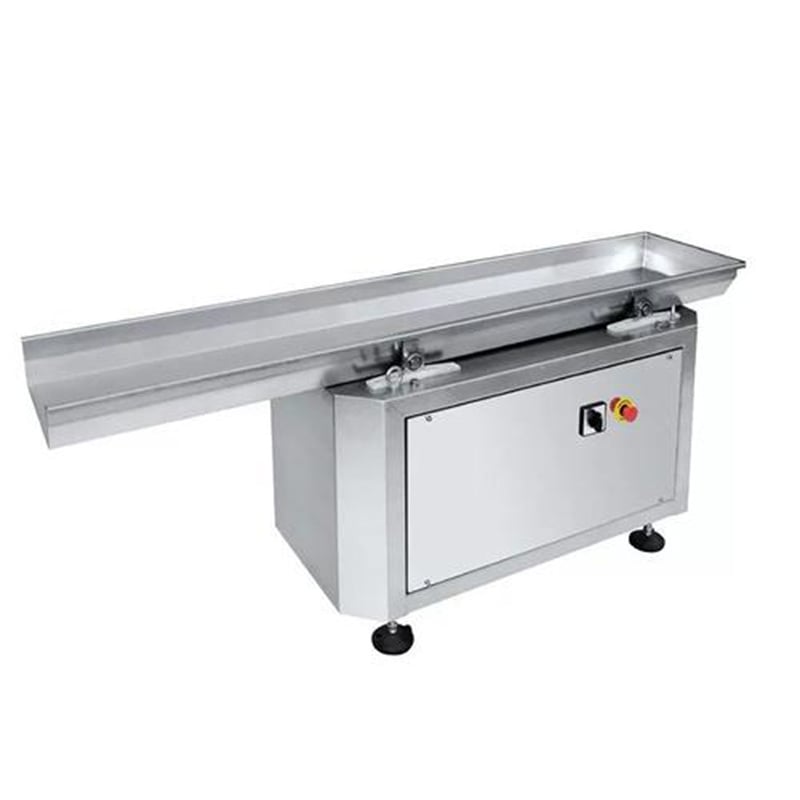
Globule fournit une personnalisation basée sur une étude sur site pour chaque élévateur : le pas des godets, la largeur des godets et la vitesse de levage sont déterminés à partir de la taille du conditionnement, du poids unitaire, de la hauteur de levage et de la hauteur d’alimentation en aval. L’élévateur peut être fourni et mis en service conjointement avec des convoyeurs, un alimentateur vibrant, une balance multicellules, une plateforme inoxydable et une machine d’emballage secondaire, sous forme d’un ensemble intégré. Les rétrofitages mono-machine ainsi que les nouvelles lignes (greenfield) sont tous deux possibles — envoyez-nous des échantillons de vos conditionnements et une disposition de ligne, et nos ingénieurs vous remettront une proposition technique.
7. Engagement en matière de service
Depuis 2019, Globule s’engage sur les principes « Hygiène d’abord · Sécurité d’abord ». Nous offrons un accompagnement complet — conseil en sélection, conception, installation, mise en service, formation des opérateurs et assistance à distance — afin que chaque élévateur constitue un maillon stable et sans souci dans votre ligne d’emballage secondaire.
Spécifications (configuration type)
● La hauteur de levage, le pas des godets et la vitesse sont adaptés aux dimensions des conditionnements et à la disposition de la ligne ; contactez Globule pour une fiche technique spécifique au projet.