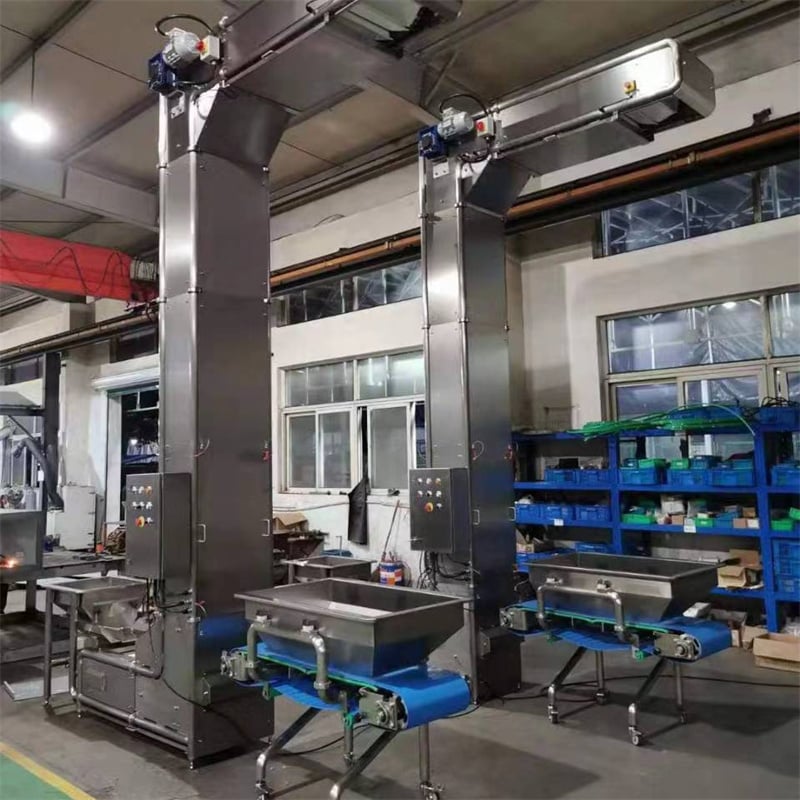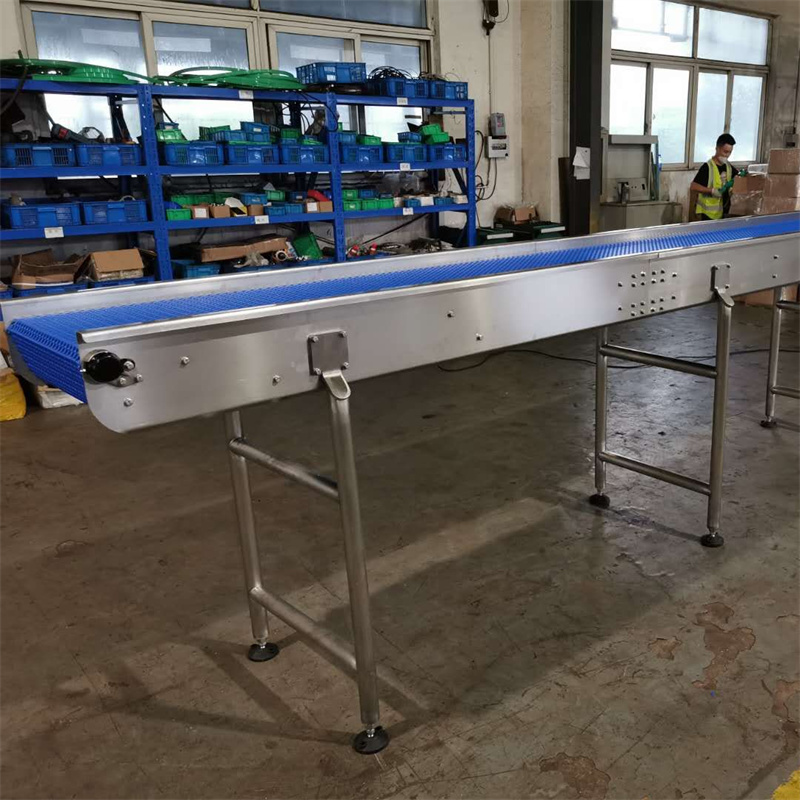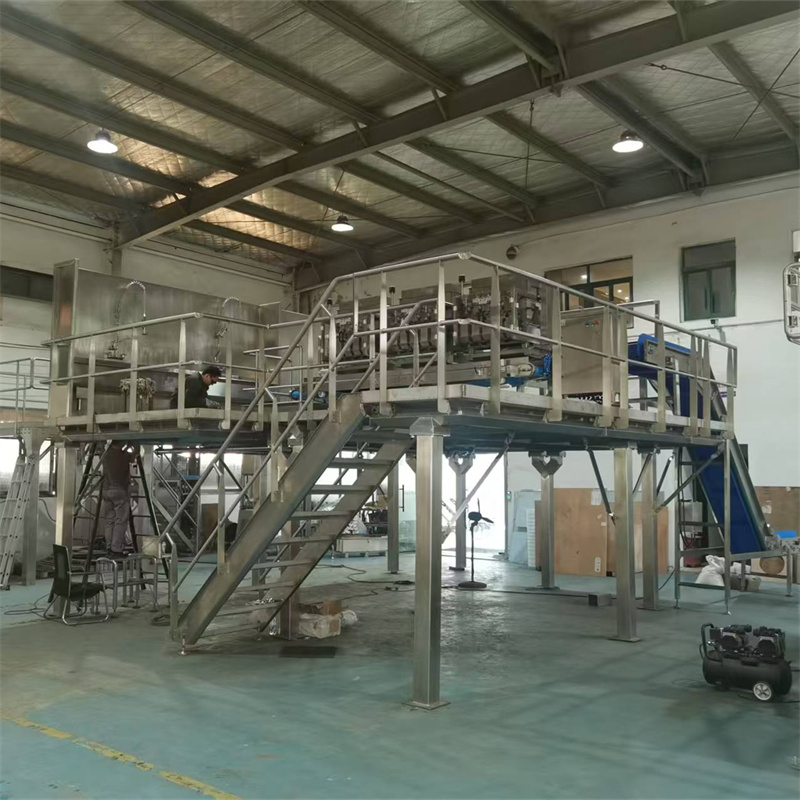
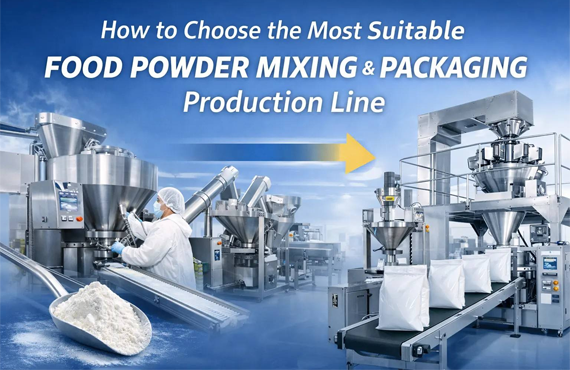
En la producción alimentaria tradicional, la mezcla de materias primas en polvo, granulares o líquidas depende en gran medida de la mano de obra manual o de equipos semiautomáticos, lo que provoca problemas como grandes fluctuaciones en la precisión de dosificación, riesgos de contaminación cruzada, dificultad para garantizar la consistencia entre lotes y eficiencia productiva limitada. Además, la transferencia de materiales tras la mezcla y la conexión sin interrupciones con el proceso de envasado pueden provocar fácilmente la exposición de los materiales y la contaminación secundaria. Los clientes necesitan con urgencia un sistema integrado capaz de lograr una dosificación precisa, una mezcla uniforme y una conexión directa con la línea de envasado, con el fin de mejorar la calidad del producto, la velocidad de producción y los niveles de cumplimiento.
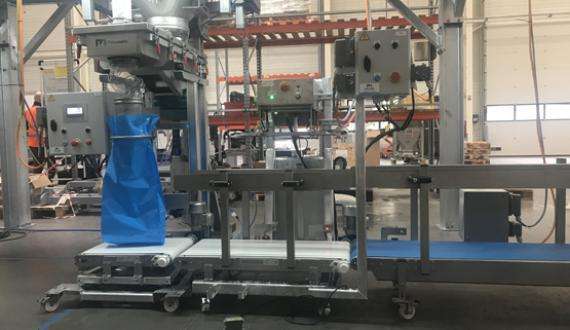
Globule Sanitary Conveyor Pty Ltd ofrece un sistema completamente automatizado y de alta precisión para la mezcla y el empaque de alimentos, que integra la preparación de ingredientes, la mezcla uniforme y el llenado directo para eliminar los riesgos de contaminación y aumentar la eficiencia de producción en un 40 %.
· Lógica de mezcla sin residuos: las paredes internas pulidas a espejo y los agitadores de cinta personalizados garantizan una tasa de descarga del 99,9 %, ideal para polvos alimentarios de alto valor.
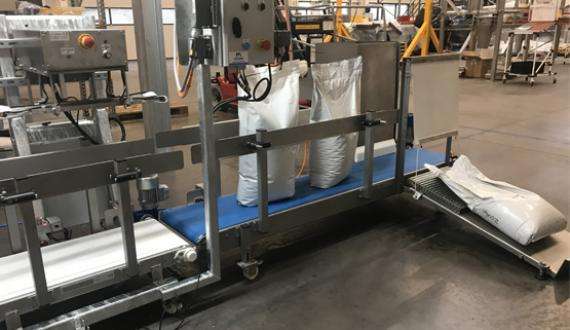
· Cambio de tamaño con un solo clic: la unidad integrada de empaque secundario permite cambiar entre cantidades de sobres y tamaños de bolsas en menos de 15 minutos mediante la interfaz del PLC.
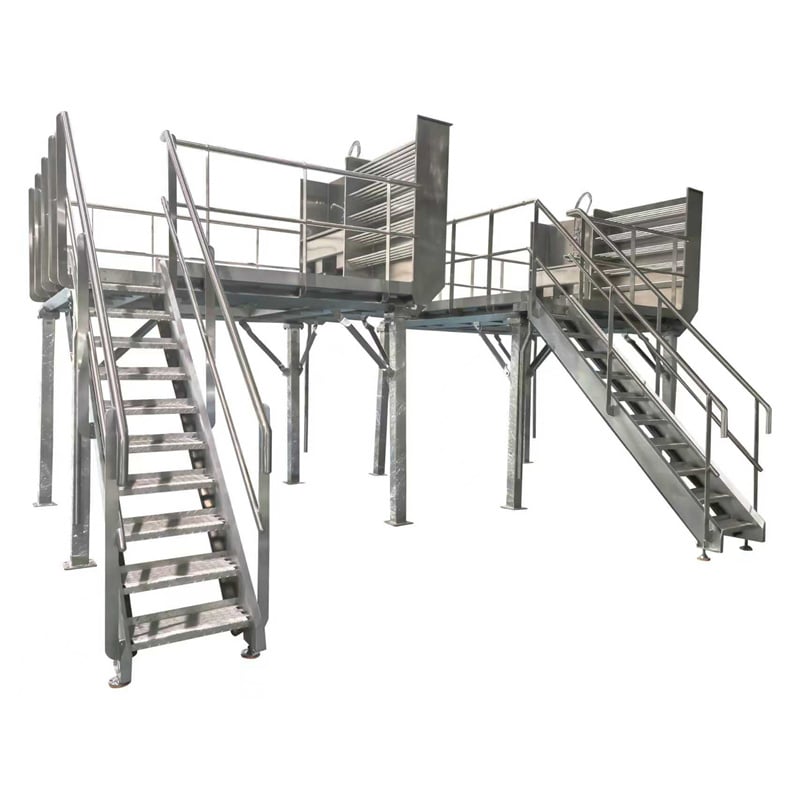
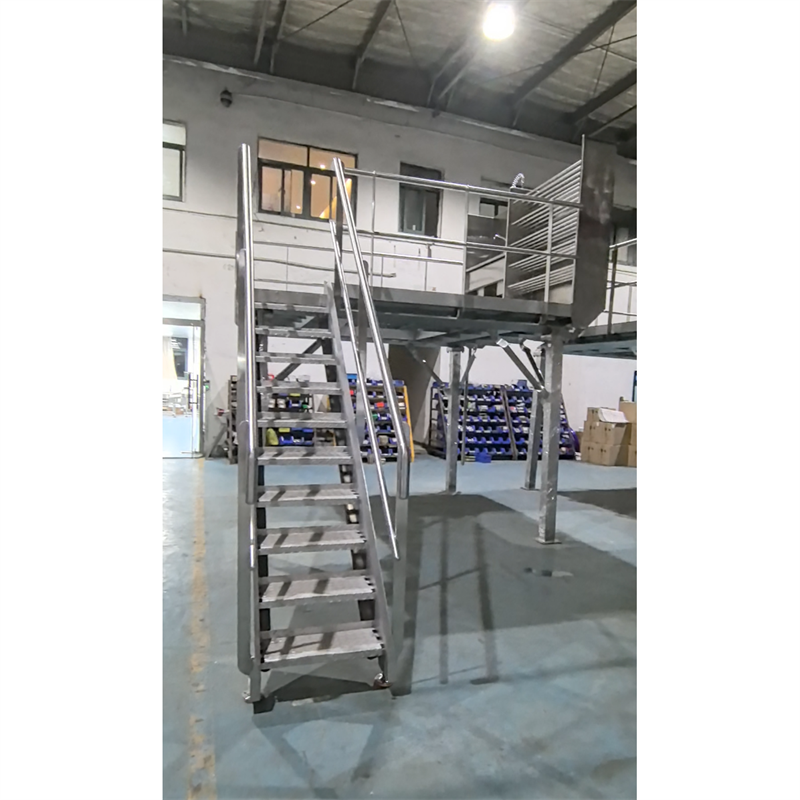
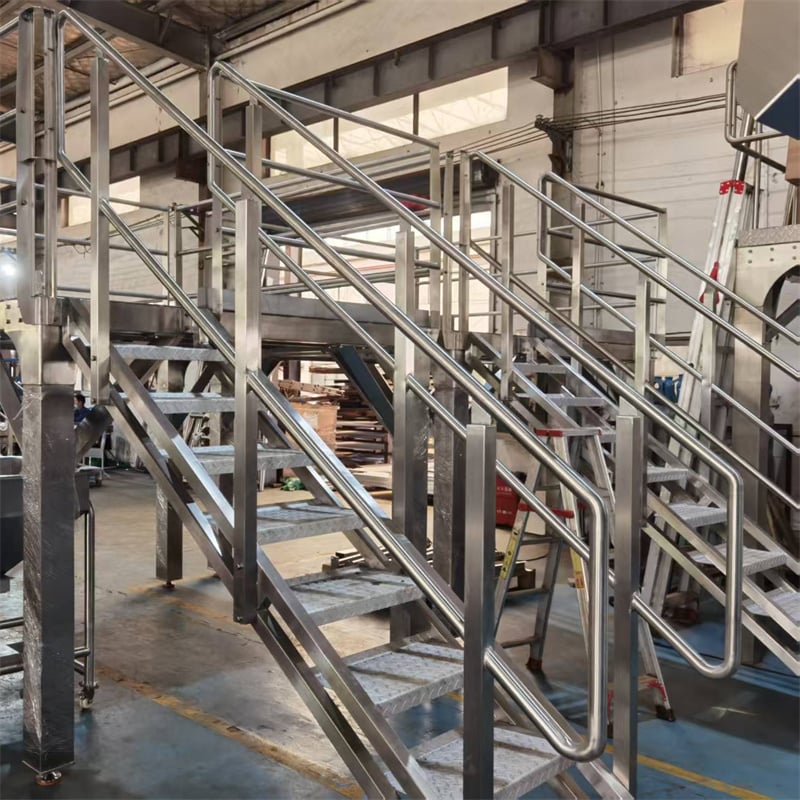
· Estructura de soporte sanitaria: todas las plataformas y pisos intermedios cuentan con tubos circulares y soldadura de estructura abierta para evitar cualquier acumulación bacteriana en plantas alimentarias.
 EN